Китай OEM Стеллаж для хранения спортивного инвентаря Поставщики
2026-05-27
- Критерии выбора надёжного стеллажа для спортивной экипировки от китайского производителя
- Технические параметры: на что влияет толщина металла и тип сварки
- Сравнение моделей для различных типов спортивных товаров
- Логистика и риски при импорте из Китая
- Возможности кастомизации и брендирования
- Часто задаваемые вопросы
Критерии выбора надёжного стеллажа для спортивной экипировки от китайского производителя
Поиск качественного стеллажа для спортивной экипировки в Китае часто превращается в лотерею, если опираться только на фотографии в каталогах. В нашей практике мы неоднократно сталкивались с ситуациями, когда заказчик получал партию товара, где толщина металла отличалась от заявленной на 0,3 мм, что приводило к деформации полок под нагрузкой всего через два месяца эксплуатации. Для профессионального закупщика ключевым фактором является не визуальная привлекательность, а технические спецификации: тип стали, метод сварки и качество порошкового покрытия. Китайские поставщики предлагают широкий спектр решений, но реальный разрыв в качестве между фабриками первого и третьего эшелона колоссален. Мы рекомендуем сразу отсеивать производителей, которые не могут предоставить отчеты о статических нагрузках или сертификаты на используемую сталь.
При оценке поставщика обратите внимание на его специализацию. Универсальные заводы, делающие всё от кухонных ножей до велотренажеров, редко достигают высокого уровня в нише систем хранения. Узкопрофильные предприятия, такие как ООО Цзянмэнь Аньлун Искусство Металлообработки, основанное ещё в 1999 году, демонстрируют стабильность именно благодаря фокусу на металлообработке для спорта и дома. Расположение производства в районе Синьхуэй города Цзянмэнь — это не просто географическая отметка, а доступ к одной из самых развитых цепочек поставок сырья в дельте Жемчужной реки. Это позволяет контролировать входное качество металла и сокращать логистические издержки внутри страны перед отправкой контейнера.
Технические параметры: на что влияет толщина металла и тип сварки
Толщина стального профиля — первый параметр, который определяет долговечность изделия, но здесь кроется главная ловушка для импортеров. Многие фабрики указывают номинальную толщину, игнорируя допуски, или используют сталь низких марок, которая требует большей толщины для достижения той же жесткости, что и высокопрочный аналог. В реальных условиях эксплуатации, когда на полку ставят тяжелые гантели или ящики с оборудованием, критическим становится не только прогиб, но и устойчивость всей конструкции к раскачиванию. Мы видели случаи, когда экономия 5% на стоимости металла приводила к возврату всей партии и репутационным потерям ритейлера. Оптимальный диапазон толщины для тяжелых моделей варьируется от 0,8 до 1,2 мм в зависимости от ширины пролета.
Метод соединения элементов напрямую влияет на безопасность использования. Точечная сварка дешевле и быстрее в автоматизированных линиях, но она создает концентраторы напряжений, которые при динамических нагрузках (например, когда пользователь резко снимает инвентарь) могут привести к образованию трещин. Непрерывный сварной шов, особенно в местах крепления вертикальных стоек к горизонтальным балкам, обеспечивает монолитность конструкции. На производственных площадях площадью 20 000 квадратных метров, оснащенных автоматизированными линиями сварки, как это реализовано у ведущих игроков рынка, достигается высокая повторяемость качества шва. Однако даже автоматика требует контроля: отсутствие окалины и равномерность провара — признаки того, что завод следит за процессом, а не просто гонит объем.
Защитное покрытие должно выдерживать не только механические воздействия, но и агрессивную среду, если стеллаж планируется использовать в гараже или влажном помещении спортзала. Стандартное порошковое покрытие толщиной 60-80 микрон обычно справляется с задачей, но для премиум-сегмента требуется дополнительная антикоррозийная обработка перед покраской. Испытания в соляном тумане (Salt Spray Test) являются обязательным этапом проверки для экспортных партий. Продукция, проходящая тестирование на коррозионную стойкость перед отгрузкой, гарантирует, что товар доедет до конечного потребителя в идеальном состоянии, даже经过 морскую перевозку в контейнере с перепадами влажности.
Сравнение моделей для различных типов спортивных товаров
Универсального решения не существует: конструкция, идеальная для хранения мячей, будет бесполезна для длинномерного инвентаря вроде лыж или удочек. При формировании ассортимента необходимо четко сегментировать потребности целевой аудитории. Ниже приведено сравнение основных типов конструкций, встречающихся на рынке, с указанием их реальных ограничений и областей применения.
| Тип конструкции | Оптимальная нагрузка | Лучшее применение | Критические ограничения |
|---|---|---|---|
| Стеллажи с крючками (Pegboard style) | До 15 кг на крючок | Мелкий инвентарь: перчатки, шлемы, ракетки, ремни | Не подходят для тяжелых грузов; требуют частой регулировки крючков |
| Полочные системы (Shelving units) | 50–150 кг на полку | Тяжелое оборудование: гири, гантели, ящики с мячами | Занимают много места по глубине; сложно организовать вертикальное хранение |
| Вертикальные стойки (Racks) | Зависит от фиксации | Длинномеры: лыжи, сноуборды, весла, удочки | Требуют надежного крепления к стене или полу; риск падения при неправильной балансировке |
| Комбинированные модули | Смешанная нагрузка | Домашние спортзалы, гаражи, зоны кроссфита | Высокая стоимость производства; сложность в проектировании индивидуальной конфигурации |
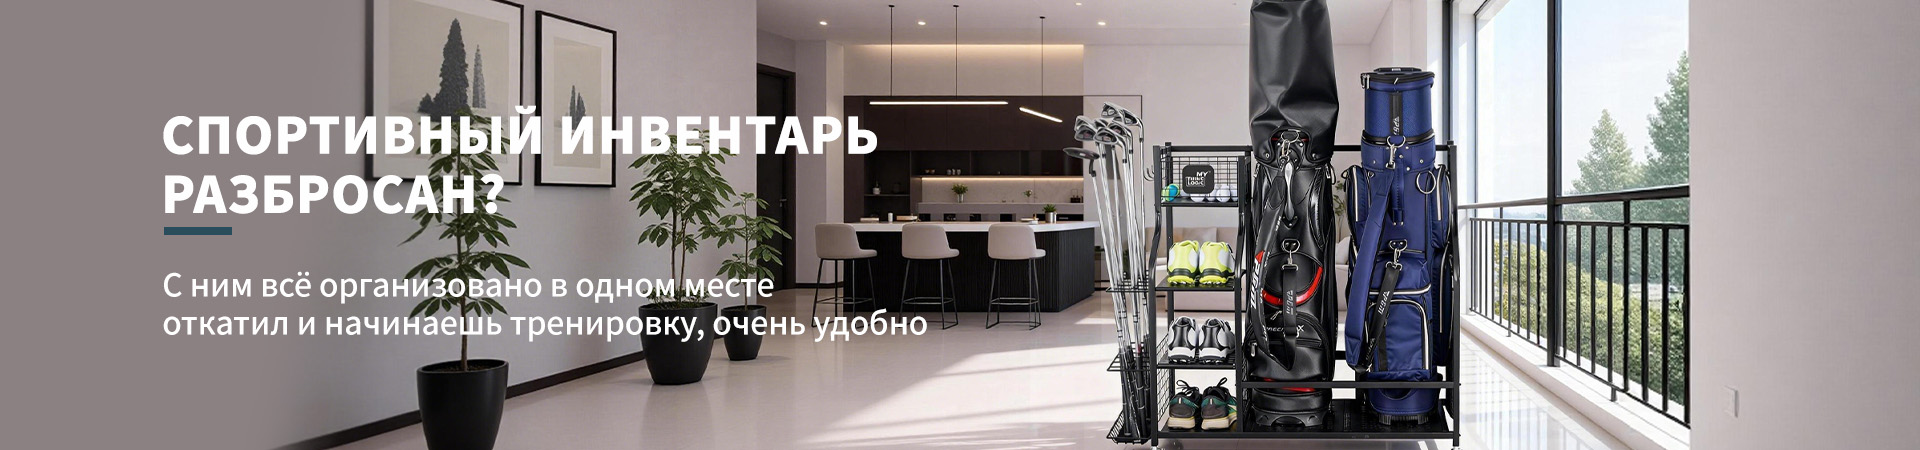
В ассортименте профессиональных производителей можно найти готовые решения, закрывающие эти потребности. Например, модели серии M529AB и M529ABC разработаны с учетом необходимости комбинированного хранения, позволяя эффективно использовать пространство стены. Для специфических задач, таких как хранение гольф-снаряжения, используются узкие и высокие конструкции типа M721W или M739, которые минимизируют занимаемую площадь пола. Важно понимать, что адаптация дизайна под конкретные нужды ритейлера — это стандартная практика для OEM-производителей. Изменение расстояния между крючками или добавление специальных держателей для бутылок с водой может стать решающим преимуществом вашего товара на полке магазина.
Логистика и риски при импорте из Китая
Годовая мощность завода в 1000 контейнеров формата 40HQ звучит впечатляюще, но для покупателя важнее стабильность поставок в пиковые сезоны. Основной риск при заказе стеллажей — это повреждение упаковки при транспортировке. Металлические изделия тяжелые, и при морской перевозке они создают значительное давление на нижние ряды паллет. Мы настоятельно рекомендуем требовать от поставщика использования усиленных уголков и многослойной картонной упаковки, а также проведения теста на падение (Drop Test) перед утверждением макета коробки. Экономия на упаковке ради снижения фрахта часто оборачивается браком, который выявляется уже на складе получателя.
Сроки производства также требуют внимательного планирования. Стандартный цикл изготовления партии составляет 30-45 дней, но в период перед распродажами (Black Friday, Рождество) он может увеличиваться до 60 дней из-за загрузки линий. Прозрачная коммуникация на всех этапах взаимодействия, которую декларируют надежные партнеры, позволяет заранее скорректировать планы отгрузки. Сотрудничество с такими глобальными ритейлерами, как Walmart, Target или Lidl, накладывает на завод обязательства по соблюдению жестких временных окон, что является косвенным подтверждением их дисциплинированности. Если завод привык работать с крупными сетями, вероятность срыва сроков для меньшего заказа стремится к нулю.
Сертификация продукции — еще один барьер, который нельзя игнорировать. Для выхода на рынки Европы и США необходимы соответствующие документы, подтверждающие безопасность материалов и конструкции. Наличие международных стандартов, применимых к сфере деятельности, гарантирует, что продукция не содержит вредных веществ и выдержит заявленные нагрузки. При заказе партии всегда запрашивайте копии сертификатов и проверяйте их актуальность. Отсутствие документации может привести к задержке груза на таможне или отказу в приемке товара крупными дистрибьюторами.
Возможности кастомизации и брендирования
Рынок насыщен типовыми решениями, поэтому выделиться можно только через уникальность продукта. Услуги OEM и ODM позволяют адаптировать конструкции, дизайн и упаковку под запросы заказчика, превращая безликий металл в узнаваемый бренд. Это может быть изменение цветовой гаммы порошкового покрытия под фирменные цвета сети, нанесение логотипа методом шелкографии или лазерной гравировки, либо разработка совершенно новой формы крючков. Гибкие возможности кастомизации включают даже проектирование упаковки с готовой инструкцией на языке страны назначения, что снижает нагрузку на службу поддержки клиента.
Опыт более 23 лет непрерывной работы в отрасли позволяет таким производителям, как ООО Цзянмэнь Аньлун Искусство Металлообработки, предлагать не просто изготовление, а инжиниринговые решения. Глубокое понимание потребностей международных рынков помогает избежать ошибок в эргономике, которые могут быть очевидны для европейского пользователя, но незаметны для азиатского инженера. Например, высота размещения крючков или удобство доступа к нижним полкам могут существенно влиять на удовлетворенность конечного потребителя. Успешное сотрудничество с ведущими розничными сетями подтверждает способность компании реализовывать сложные проекты под ключ.
Философия «взаимная выгода, адаптация к рынку, качество прежде всего, сохранение репутации» должна быть не просто словами на сайте, а отражаться в каждом этапе сделки. Надежный партнер предложит прототип перед запуском массовой серии, проведет предотгрузочную инспекцию и обеспечит запасные части в случае необходимости. Прозрачность ценообразования и отсутствие скрытых платежей за инструменты или пресс-формы — признак зрелости производителя. В долгосрочной перспективе работа с таким поставщиком снижает общие затраты, несмотря на возможно более высокую начальную цену единицы продукции.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для кастомизированных стеллажей?
Обычно минимальный заказ для стандартных моделей составляет один контейнер (20ft или 40HQ), чтобы оптимизировать логистику. Однако для проектов с полной кастомизацией (OEM), включающей новые пресс-формы или уникальный дизайн, MOQ может быть согласован индивидуально, начиная от 500-1000 штук в зависимости от сложности изделия. Мы советуем начинать с пробной партии, чтобы проверить качество и спрос, прежде чем масштабировать объемы.
Как долго длится производство и доставка?
Стандартный срок производства после утверждения образца и получения депозита составляет 30-45 дней. Доставка морским транспортом до портов Европы занимает около 30-35 дней, до западного побережья США — 15-20 дней, до восточного — 30-35 дней. Таким образом, полный цикл от заказа до получения товара на складе обычно укладывается в 2,5–3 месяца. В пиковые сезоны сроки могут быть увеличены, поэтому планирование нужно начинать заранее.
Предоставляете ли вы образцы перед массовым заказом?
Да, предоставление образцов является стандартной практикой для проверки качества сборки, покрытия и комплектации. Образец изготавливается в течение 7-10 дней и отправляется экспресс-доставкой. Стоимость образца и доставки обычно оплачивается покупателем, но эта сумма часто возвращается при размещении первого полноценного заказа. Это критически важный этап, позволяющий избежать дорогостоящих ошибок в массовом производстве.
Выбор правильного поставщика систем хранения — это инвестиция в репутацию вашего бренда. Качество металла, надежность сварки и продуманность конструкции напрямую влияют на удовлетворенность ваших клиентов и количество возвратов. Работая с проверенными партнерами, имеющими опыт экспорта в более чем 20 стран и сертификацию по международным стандартам, вы минимизируете риски и получаете продукт, готовый к продаже сразу после распаковки. Не стоит гнаться за самой низкой ценой в ущерб качеству, так как последствия брака могут многократно превысить первоначальную экономию.
Если вы ищете надежного производителя стеллажа для спортивной экипировки, способного обеспечить стабильные поставки и гибкие условия сотрудничества, рассмотрите варианты с компаниями, имеющими собственную производственную базу полного цикла и опыт работы с крупными ритейлерами. Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта, получить коммерческое предложение и образцы продукции. Мы готовы помочь вам создать продукт, который займет лидирующие позиции на вашем рынке. Каталог решений для хранения спортивного инвентаря


